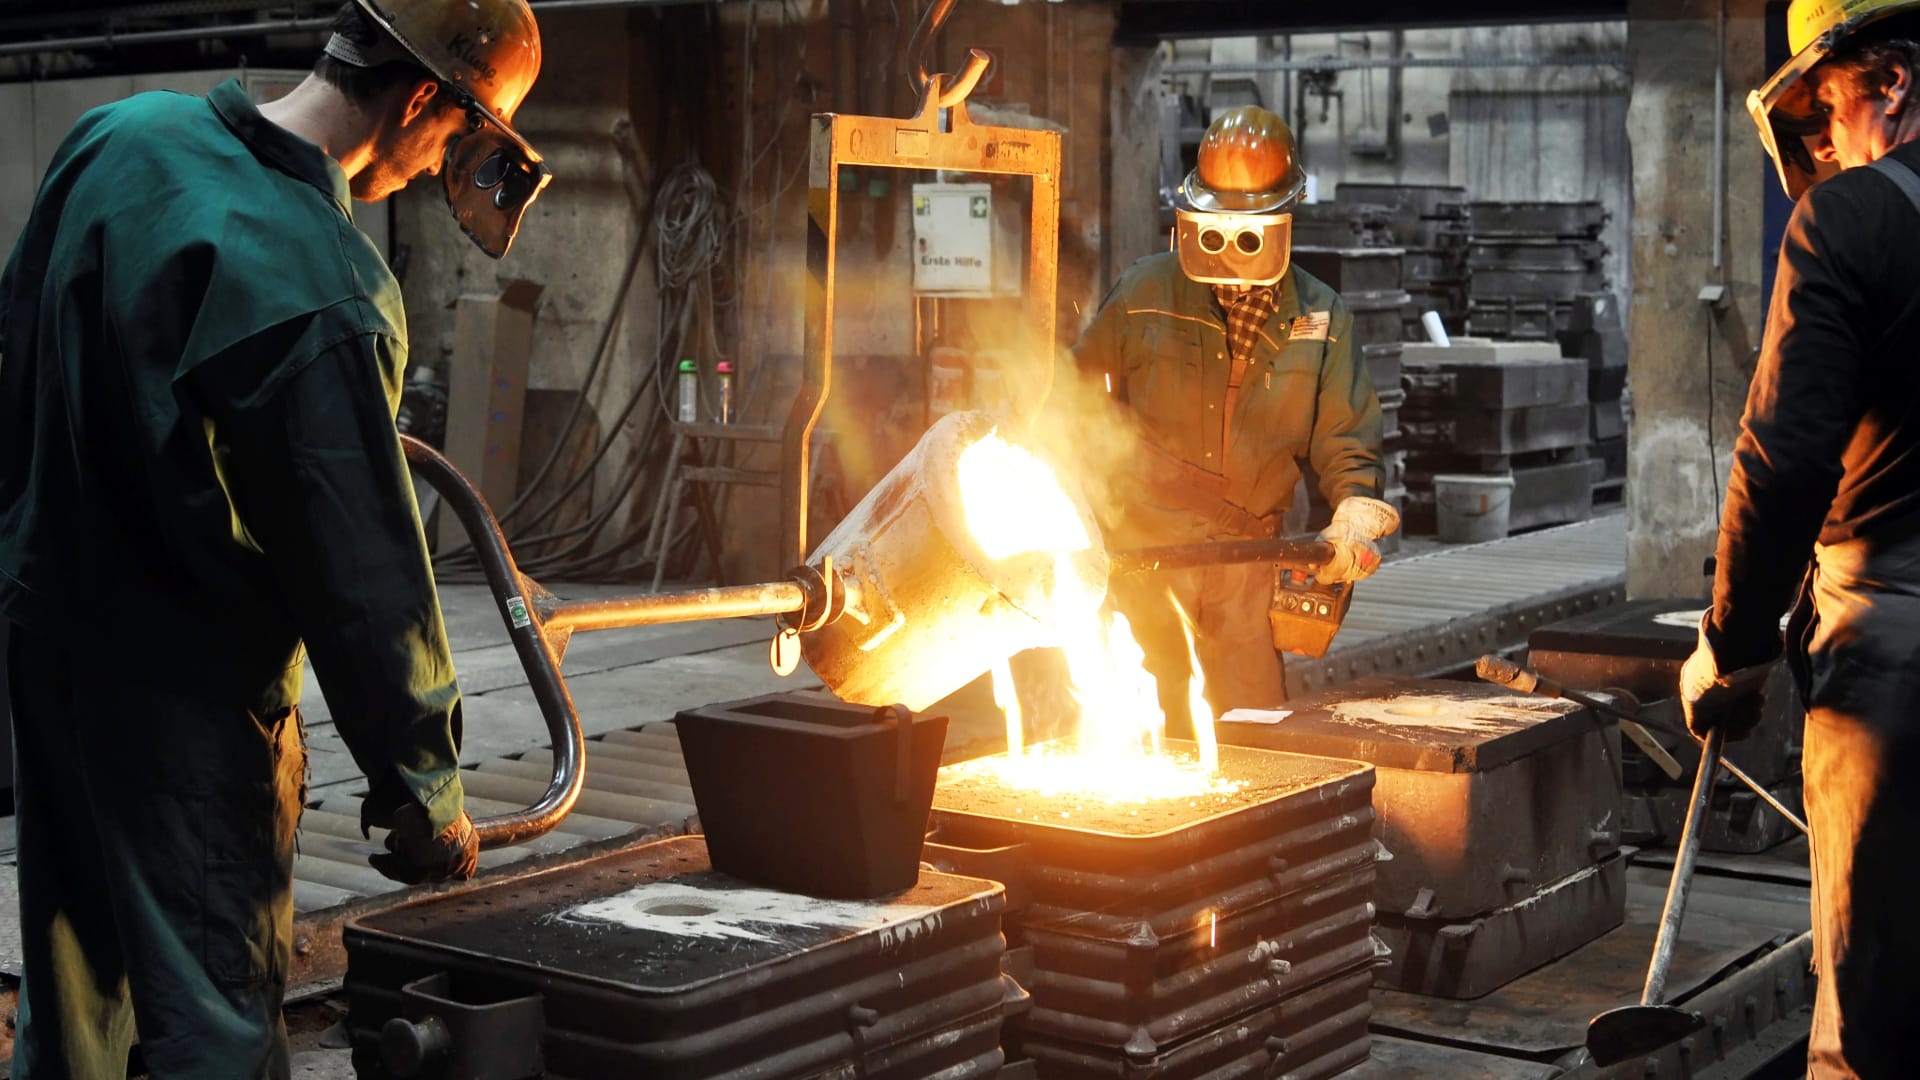
Fundições, unidades de laminação e plantas de processamento de metais dependem de infraestrutura robusta para energia, automação, telecomunicações, instrumentação e monitoramento. São ambientes com cargas elevadas, interferência eletromagnética, poeira, calor, vibração, equipamentos de grande porte e forte impacto financeiro quando ocorre uma parada não planejada.
A engenharia deve tratar a planta como um sistema integrado. Redes industriais, controladores, acionamentos, painéis, subestações, fibras, salas técnicas, CFTV e plataformas de supervisão possuem dependências entre si. Uma falha de qualidade de energia pode afetar automação; uma rota de cabo inadequada pode aumentar interferência; uma rede sem redundância pode interromper uma linha produtiva inteira.
Em modernizações, o principal desafio é evoluir infraestrutura e sistemas legados sem comprometer produção. Isso exige baseline confiável, planejamento de janelas, estratégia de migração, critérios de rollback e comissionamento progressivo.
Desafios de engenharia em fundições, laminação e processamento de metais
| Condição | Risco ou necessidade | Resposta de engenharia |
|---|---|---|
| Cargas elevadas e variáveis | afundamentos, harmônicas, baixo fator de potência e indisponibilidade | estudos elétricos, proteção, qualidade de energia e monitoramento |
| Ambiente com calor, poeira e vibração | falha prematura de componentes | especificação industrial, proteção física e arquitetura apropriada |
| Eletrônica de potência e grandes acionamentos | interferência eletromagnética | segregação, aterramento, equipotencialização e controle de EMC |
| Linhas contínuas de produção | alto custo de parada | redundância por criticidade, contingência e manutenção planejada |
| Redes OT heterogêneas | baixa interoperabilidade e diagnóstico difícil | arquitetura, segmentação, padronização e gestão de configuração |
| Retrofit de sistemas legados | risco de incompatibilidade e interrupção | levantamento, migração por etapas, testes e rollback |
Em uma planta metalúrgica, disponibilidade é resultado da cadeia inteira — energia, automação, rede, instrumentação e operação.
Redundância pontual não elimina riscos sistêmicos. A Engenharia Consultiva pode mapear criticidades, interfaces e dependências antes de definir investimentos de modernização.
Automação, redes industriais e controle de processo
A arquitetura OT deve refletir a criticidade de cada etapa produtiva. Controle de fornos, laminação, utilidades e transporte pode ter requisitos distintos de tempo de resposta, redundância e manutenção. A rede precisa preservar desempenho e disponibilidade sem transformar toda a planta em uma única zona de falha.
Interfaces entre controladores, acionamentos, sistemas de supervisão e equipamentos de fabricantes devem ser documentadas por sinais, protocolos e responsabilidades. Isso reduz dependência de conhecimento informal e facilita investigação de falhas durante produção.
Históricos de processo, alarmes e eventos precisam possuir sincronismo e qualidade suficientes para correlação. Uma análise confiável de parada depende de relacionar eventos elétricos, de automação e de rede na mesma linha do tempo.
Automação, controle e supervisão
Fornos, linhas de laminação, transportadores, sistemas de refrigeração, utilidades e equipamentos auxiliares podem depender de CLPs, sistemas distribuídos, inversores, instrumentação e supervisão. O Projeto de Automação Industrial organiza arquitetura, controladores, I/O, lógica, instrumentação, intertravamentos, alarmes e integração.
A solução de Sistemas SCADA pode consolidar estados, tendências, alarmes e históricos, desde que a qualidade do dado, sincronismo e responsabilidades operacionais estejam definidos.
Redes industriais e backbone óptico
Ambientes industriais exigem redes adequadas à criticidade e às condições físicas. A solução de Redes Industriais trata topologias, protocolos, redundância, segmentação OT e integração entre controladores, IHM, servidores e ativos.
Em áreas com longas distâncias e elevada interferência, backbones ópticos podem reduzir exposição eletromagnética e aumentar capacidade. O Projeto de Telecomunicações deve coordenar fibra, racks, rotas, enlaces e pontos de distribuição com a realidade da planta.
Energia, EMC e continuidade produtiva
Em plantas metalúrgicas, a infraestrutura elétrica e a automação estão fortemente acopladas. Distúrbios de tensão, harmônicas ou aterramento podem se manifestar como falhas de controle, comunicação e instrumentação, exigindo diagnóstico multidisciplinar.
Grandes motores, inversores e fornos também modificam o comportamento elétrico conforme o regime produtivo. Estudos precisam representar condições de carga reais e mudanças previstas de processo para que ajustes de proteção e limites de equipamentos permaneçam válidos.
A continuidade deve considerar pontos comuns: subestações, transformadores, barramentos, switches centrais e utilidades podem concentrar risco superior ao de máquinas individuais. A criticidade precisa orientar redundância, estoque e estratégia de recuperação.
Energia, qualidade e continuidade produtiva
Fornos, motores, acionamentos e cargas não lineares podem produzir variações relevantes no sistema elétrico. O projeto precisa analisar capacidade, curto-circuito, seletividade, fator de potência, harmônicas, quedas de tensão e coordenação de proteção conforme a instalação.
Soluções de Qualidade de Energia podem apoiar diagnóstico de distúrbios, enquanto o serviço de Engenharia de Confiabilidade e Disponibilidade ajuda a relacionar criticidade dos ativos às consequências de falha.
Compatibilidade eletromagnética e aterramento
Grandes acionamentos, inversores, transformadores, barramentos e cabos de potência podem afetar sinais de instrumentação e comunicação. A solução de Compatibilidade Eletromagnética e Controle de Interferências pode orientar segregação, roteamento, blindagem, equipotencialização e tratamento das interfaces.
Esses critérios precisam aparecer em desenhos, detalhes e especificações. “Afastar cabo de potência” sem parâmetros, rotas e condições de campo não constitui uma solução de engenharia verificável.
Monitoramento, segurança e cibersegurança OT
Monitoramento industrial inclui tanto condições físicas quanto eventos digitais. CFTV, alarmes, logs de rede e registros de sistemas de controle podem apoiar investigação de incidentes quando possuem sincronismo, retenção e responsabilidades bem definidas.
Acesso remoto de fabricantes e integradores deve ser governado. Contas, janelas de acesso, autenticação, registro de sessão e revogação precisam ser compatíveis com criticidade e políticas da planta, reduzindo exposição sem impedir suporte técnico.
Inventário de ativos é a base para segurança e manutenção. Controladores, switches, servidores e gateways precisam ter identificação, versão, função, localização e dependências conhecidas para que vulnerabilidades e obsolescência possam ser tratadas de forma priorizada.
Monitoramento operacional e segurança
CFTV pode apoiar segurança patrimonial, acompanhamento de áreas críticas, análise de ocorrências e suporte remoto à operação. O Projeto de CFTV IP e Videomonitoramento deve considerar calor, poeira, vibração, iluminação, posicionamento e requisitos de rede e armazenamento.
Alarmes técnicos, controle de acesso e comunicação operacional também precisam ser compatibilizados com procedimentos da planta, áreas restritas e condições de emergência.
Engenharia ao longo do ciclo de vida industrial
Levantamento e baseline
Antes de um retrofit, o Levantamento Cadastral de Engenharia ajuda a reconstruir topologias, painéis, rotas, redes, equipamentos e documentação real da planta.
Projeto e estratégia de migração
A modernização deve definir arquitetura-alvo, compatibilidade, equipamentos que permanecem, fases de migração, condições de rollback e critérios de aceite por etapa. A janela de parada precisa ser tratada como restrição de projeto.
Fiscalização e gestão de interfaces
Integradores, fornecedores de máquinas, elétrica e telecomunicações podem atuar simultaneamente. O Apoio Técnico à Fiscalização ajuda a controlar interfaces, documentação, execução e evidências.
Comissionamento e retorno à produção
O Comissionamento de Equipamentos deve verificar não apenas funcionamento isolado, mas comunicação, intertravamentos, alarmes, perda de energia, recuperação e integração com os demais sistemas antes da liberação operacional.
Em retrofit industrial, a janela de parada é um requisito de engenharia.
Sequência de atividades, pré-montagem, testes antecipados, migração, rollback e critérios de liberação precisam ser preparados antes da intervenção para reduzir exposição da produção.
Escopo, aplicações e entregáveis de modernização
O escopo de modernização deve ser organizado pela transição entre estado atual e arquitetura-alvo. Levantamentos, estudos, projetos, procurement, implantação e comissionamento precisam compartilhar uma baseline única e critérios de configuração controlados.
Em paradas restritas, entregáveis de planejamento têm importância semelhante aos desenhos finais. Sequência de migração, pré-requisitos, testes antecipados, checkpoints, contingência e rollback reduzem incerteza durante a janela de produção.
Serviços de engenharia aplicáveis
- Levantamento Cadastral de Engenharia;
- Projeto de Automação Industrial;
- Projeto de Telecomunicações;
- Projeto Elétrico de Baixa Tensão;
- Engenharia de Confiabilidade e Disponibilidade;
- Gerenciamento de Riscos de Engenharia;
- Apoio Técnico à Fiscalização;
- Comissionamento de Equipamentos.
Aplicações e subambientes
- fundições ferrosas e não ferrosas;
- linhas de laminação;
- unidades de corte, conformação e processamento;
- fornos e sistemas auxiliares;
- salas elétricas e de automação;
- redes OT e backbones industriais;
- áreas de utilidades e manutenção;
- programas de modernização e expansão produtiva.
Considerações de Engenharia
Interferência eletromagnética é problema de arquitetura
Blindagem ou troca de cabo isoladamente pode não resolver uma implantação com rotas, aterramento e segregação inadequados. A causa precisa ser tratada sistemicamente.
Rede industrial deve ser dimensionada pela consequência da falha
Nem todo enlace precisa da mesma redundância, mas funções que podem parar uma linha precisam de arquitetura coerente com o impacto de indisponibilidade.
Qualidade de energia pode se manifestar como falha de automação
Reset de controladores, perda de comunicação e comportamento errático podem ter origem elétrica. Diagnóstico deve correlacionar eventos entre disciplinas.
Documentação precisa acompanhar a configuração instalada
Backups, parâmetros, versões, endereçamento, listas de I/O, diagramas e registros de teste são parte da mantenabilidade da planta.
Estudos elétricos e comportamento das cargas industriais
Plantas metalúrgicas podem combinar motores de elevada potência, fornos, transformadores, conversores, inversores e outras cargas com comportamento dinâmico. A análise elétrica deve ir além da potência instalada e considerar níveis de curto-circuito, seletividade, partida de motores, fator de potência, harmônicas, afundamentos de tensão e coordenação das proteções.
Quando a instalação opera em média tensão, estudos e ajustes precisam manter coerência entre subestações, transformadores, painéis e cargas críticas. O objetivo é reduzir desligamentos indevidos, limitar efeitos de faltas e garantir que alterações de processo ou expansão não ultrapassem a capacidade dos sistemas existentes.
A correlação entre eventos elétricos e ocorrências de automação também é relevante. Reset de controladores, falhas de comunicação ou atuação inesperada de acionamentos podem estar associados a distúrbios de energia que não aparecem em uma análise isolada do sistema de controle.
Cibersegurança OT e segmentação industrial
À medida que redes industriais se conectam a historiadores, sistemas corporativos, acesso remoto e plataformas de análise, a superfície de exposição aumenta. Segurança OT deve ser tratada como parte da arquitetura, com zonas, conduítes, segmentação, controle de acesso, gestão de ativos e regras claras para conexões entre ambientes.
A IEC 62443 pode apoiar a estruturação dessa abordagem, mas a aplicação precisa considerar processo, criticidade e legado existente. A segurança não deve impedir a operação nem ser reduzida à instalação de um firewall; ela depende de arquitetura, configuração, gestão de mudanças, monitoração e responsabilidades definidas.
Inventário de ativos, versões de firmware, backups, contas, acessos remotos e dependências de comunicação também fazem parte da baseline necessária para manutenção e resposta a incidentes.
Confiabilidade, obsolescência e gestão de ativos
A estratégia de ativos deve combinar criticidade, condição, disponibilidade de peças e tempo de recuperação. Um componente de baixo custo pode justificar prioridade elevada quando sua falha paralisa uma linha e o prazo de reposição é longo.
Modernização por idade cronológica isolada pode direcionar investimento para ativos que ainda possuem baixo risco, enquanto equipamentos sem suporte permanecem expostos. A engenharia de confiabilidade ajuda a construir um roadmap baseado em consequência e risco.
Sobressalentes, backups e contratos de suporte também fazem parte da capacidade de recuperação. A planta precisa saber quais itens podem ser substituídos imediatamente e quais dependem de configuração, programação ou testes especializados antes do retorno à produção.
Gestão de obsolescência e ativos de automação
CLPs, IHMs, switches, servidores, inversores e módulos de I/O possuem ciclos de vida diferentes. Componentes podem continuar funcionando mesmo depois de perder suporte, disponibilidade de peças ou compatibilidade com novas plataformas. A obsolescência deve ser tratada como risco de continuidade, não apenas como motivo para renovação tecnológica.
A Gestão de Ativos de Engenharia pode organizar criticidade, condição, suporte, sobressalentes e horizonte de substituição. Com isso, o roadmap de modernização passa a priorizar componentes cuja falha gera maior impacto ou cujo tempo de reposição é incompatível com a operação.
Entregáveis para modernização industrial
Uma modernização bem estruturada pode incluir levantamento e reconciliação da documentação existente, arquitetura atual e futura, listas de ativos, diagramas de rede, listas de I/O, matrizes de interfaces, estudos elétricos, requisitos de EMC, planos de migração, FAT, SAT, roteiros de comissionamento e critérios objetivos de retorno à produção.
Para intervenções em janelas restritas, o planejamento deve detalhar pré-requisitos, atividades que podem ser antecipadas, sequência de desligamento, checkpoints de decisão, condições de rollback e evidências necessárias para liberação. Essa documentação reduz dependência de conhecimento informal durante a parada.
Capacidade, manutenção e estratégia de evolução da planta
A capacidade produtiva depende de mais do que potência instalada ou velocidade nominal das linhas. Restrições em utilidades, energia, redes, automação e manutenção podem limitar produção mesmo quando os principais equipamentos ainda possuem margem. A engenharia deve mapear essas dependências para evitar que expansões apenas transfiram o gargalo para outra infraestrutura.
Indicadores de utilização e falha ajudam a priorizar investimentos. Horas de operação, taxa de falhas, saturação de rede, ocupação de painéis, disponibilidade de peças e eventos de qualidade de energia podem formar uma baseline objetiva para decidir entre manutenção, retrofit localizado ou modernização mais ampla.
Capacidade residual e reservas para expansão
Reservas precisam ser registradas por disciplina: potência em transformadores, posições em painéis, capacidade de barramentos, portas de rede, fibras, I/O, espaço em racks e licenças. A simples indicação de “reserva futura” não é suficiente se não houver quantidade e localização verificáveis.
Em linhas contínuas, a expansão deve considerar estados intermediários de operação. Novos equipamentos podem entrar por etapas enquanto sistemas existentes permanecem ativos, exigindo compatibilidade temporária, rotas provisórias e critérios específicos de comissionamento.
Estratégia de manutenção e sobressalentes
Peças sobressalentes devem ser definidas por criticidade, taxa de falha e prazo de reposição. Módulos de I/O, fontes, switches, inversores e componentes proprietários podem exigir estratégias diferentes. O objetivo é reduzir tempo de recuperação, e não apenas manter estoque elevado.
Backups de software, parâmetros e configurações também são sobressalentes digitais. Sua utilidade depende de validação periódica e de procedimentos claros para restauração. Arquivos desatualizados podem prolongar uma parada tanto quanto a ausência de uma peça física.
FAT, SAT e testes integrados
FAT deve antecipar validações que podem ser realizadas antes da janela de parada: lógica, comunicação, telas, alarmes, sequências e configurações. SAT confirma instalação e integração no ambiente real. Essa separação reduz descoberta tardia durante a intervenção.
Testes integrados precisam verificar intertravamentos, perda de energia, recuperação, falha de comunicação, redundância e retorno controlado à produção. A liberação operacional deve ocorrer com base em evidências e critérios definidos antes da parada.
Indicadores pós-migração e estabilização
Após a modernização, disponibilidade, alarmes, latência de rede, eventos elétricos e intervenções manuais devem ser acompanhados para verificar se o desempenho esperado foi atingido. Desvios recorrentes podem indicar ajustes de configuração ou problemas sistêmicos ainda não resolvidos.
Os resultados dessa fase devem alimentar os próximos lotes de modernização. Quando uma planta possui várias linhas semelhantes, a primeira intervenção funciona como referência para aperfeiçoar arquitetura, documentação, sequência de migração e critérios de teste antes da replicação.
Normas e referências técnicas
Dependendo do escopo, podem ser aplicáveis referências como IEC 62443 para segurança de sistemas de automação e controle industrial, IEC 61158 e IEC 61784 para comunicações industriais, ABNT NBR 5410 para instalações elétricas de baixa tensão e NR-10 para segurança em instalações e serviços com eletricidade.
Instalações de média tensão, máquinas, aterramento, proteção, telecomunicações e segurança devem considerar suas normas específicas conforme o empreendimento. As referências precisam estar vinculadas a requisitos reais de projeto, implantação e aceite.
Modernização sem perder produção
Uma migração deve ser ensaiada tanto quanto possível antes da parada. Painéis, software, comunicação e sequências podem ser pré-testados em FAT ou ambientes controlados, reduzindo atividades de descoberta durante a janela produtiva.
Critérios de go/no-go precisam ser definidos antes da intervenção. Quando um checkpoint não é atendido, a equipe deve saber se continua, corrige ou retorna à configuração anterior. Essa decisão não pode depender apenas de pressão de cronograma no momento da parada.
Operação assistida e estabilização pós-migração
Após o retorno da linha, a operação assistida permite acompanhar alarmes, desempenho de rede, eventos de energia e comportamento dos novos sistemas sob carga real. Ajustes necessários devem ser documentados e incorporados à baseline, evitando divergência entre configuração final e documentação.
Lições aprendidas da primeira etapa devem retroalimentar os próximos lotes. Em programas de modernização extensos, repetir a mesma solução sem incorporar evidências de campo aumenta o risco de multiplicar defeitos de arquitetura ou implantação.
O roadmap de modernização pode priorizar riscos de obsolescência, indisponibilidade, segurança, capacidade e dificuldade de manutenção. A execução por etapas deve preservar interoperabilidade e permitir retorno seguro quando uma migração não se comporta como previsto.
Ao final, As-Built, backups, listas de ativos, topologias, endereçamento, matrizes de interfaces e registros de testes precisam consolidar uma baseline utilizável pela manutenção e pelos próximos projetos.
Precisa modernizar automação, redes ou infraestrutura elétrica em uma planta de processamento de metais?
Envie informações sobre processo, sistemas existentes, criticidades, janelas de parada e objetivos da intervenção. A equipe de Engenharia pode estruturar a baseline e a estratégia técnica de modernização.