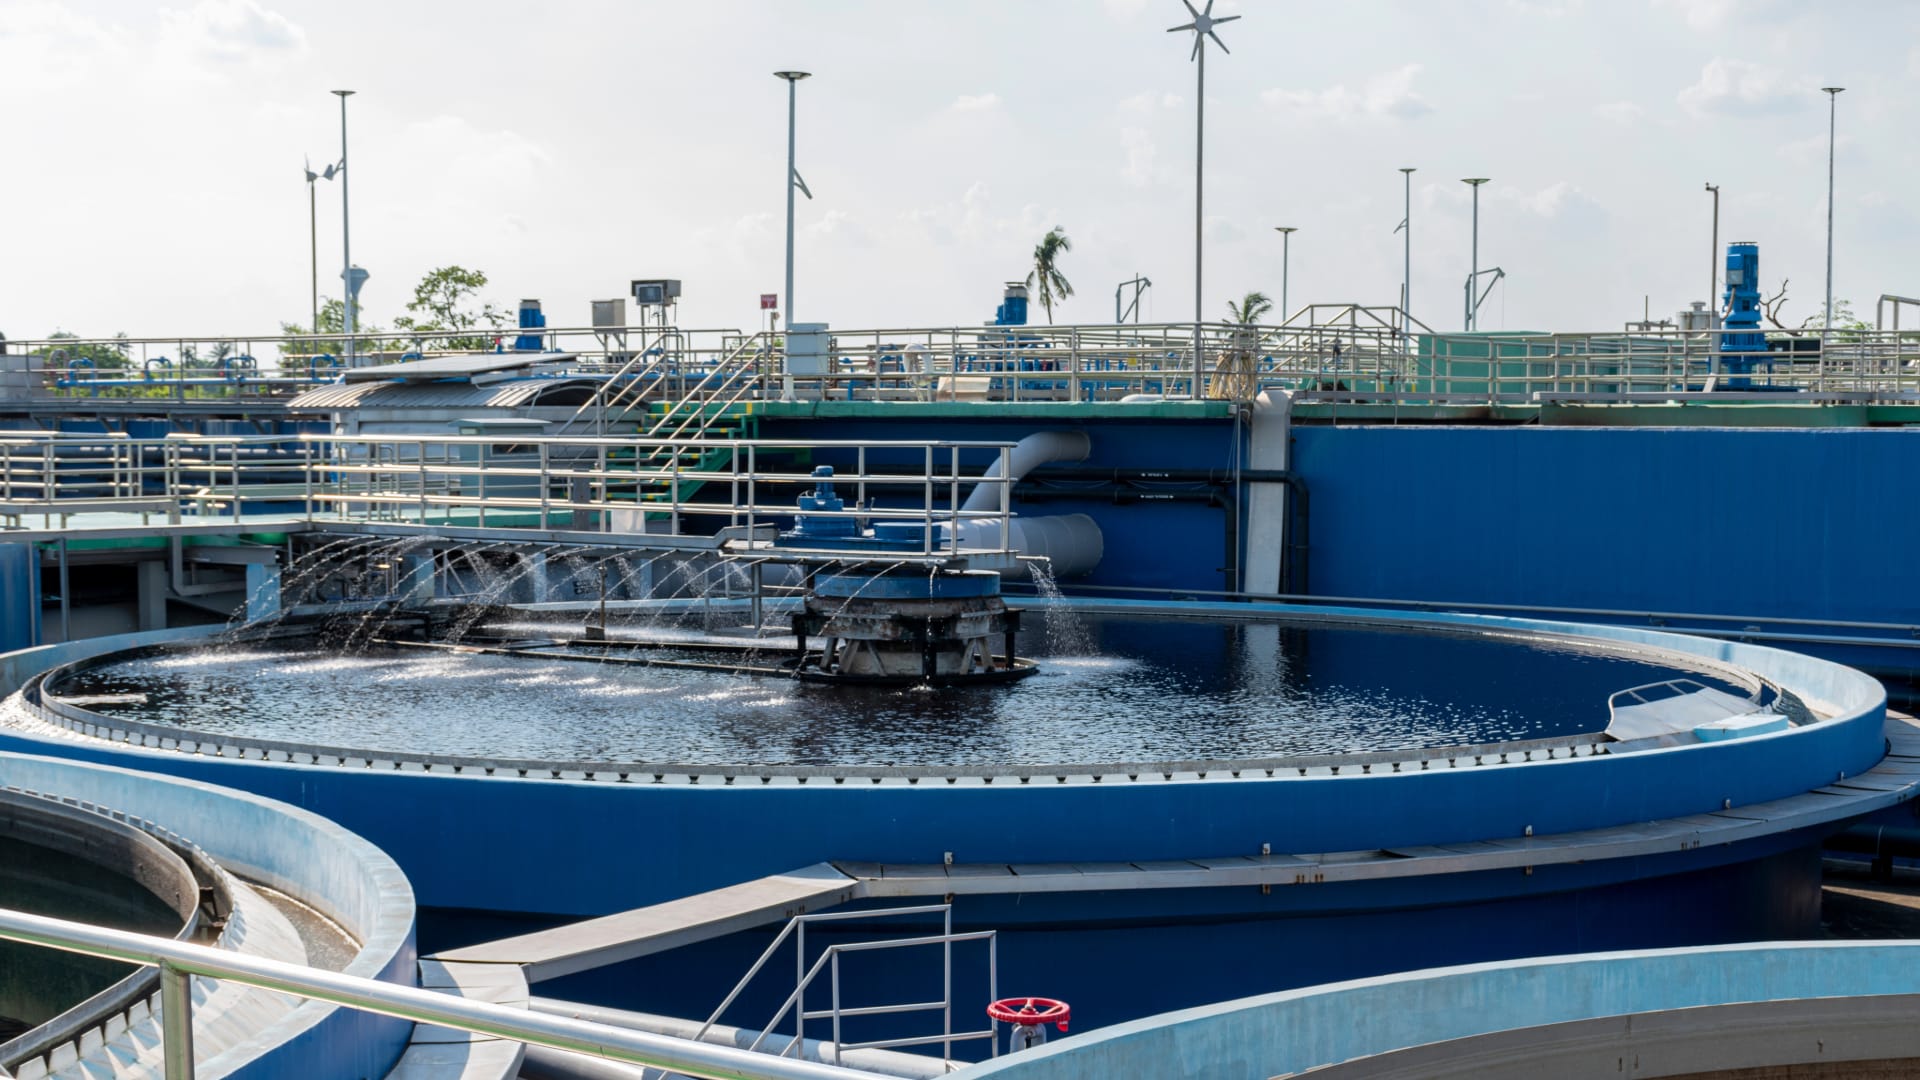
Estações de Tratamento de Água (ETAs) são instalações críticas porque transformam água bruta em água tratada dentro de parâmetros operacionais, sanitários e de continuidade definidos pelo sistema de abastecimento. A confiabilidade da ETA não depende apenas do processo hidráulico e químico: energia elétrica, automação, instrumentação, telecomunicações, segurança, dosagem e infraestrutura física precisam funcionar de forma coordenada.
Captação, mistura rápida, coagulação, floculação, decantação, filtração, desinfecção, reservação e expedição formam uma cadeia de processo. Um desvio em medição, uma falha de dosagem ou uma indisponibilidade elétrica pode alterar o desempenho de etapas subsequentes e comprometer a estabilidade operacional. Por isso, projetos novos, ampliações e modernizações precisam ser tratados como intervenções de sistema, não como substituições isoladas de equipamentos.
Em instalações existentes, a engenharia também precisa lidar com operação contínua, documentação desatualizada, equipamentos de diferentes gerações e janelas de intervenção limitadas. O primeiro passo é estabelecer uma baseline confiável do que está realmente instalado e de como a unidade opera.
O que torna uma ETA tecnicamente crítica
A criticidade está na combinação entre processo contínuo, necessidade de controle da qualidade, grande quantidade de equipamentos eletromecânicos e dependência de informações confiáveis. Bombas, válvulas, dosadores, analisadores e sistemas de supervisão não podem ser avaliados de forma independente quando participam de uma mesma função operacional.
Além disso, muitas ETAs operam com variações sazonais de qualidade da água bruta, oscilações de vazão e diferentes regimes de captação. A automação precisa responder a essas mudanças sem perder rastreabilidade dos parâmetros de processo. Isso exige instrumentação adequada, lógicas de controle bem definidas e critérios claros para alarmes, falhas de sensor e operação manual.
| Condição | Risco técnico | Resposta de engenharia |
|---|---|---|
| Processo contínuo | interrupção do abastecimento | redundância, contingência e manutenção planejada |
| Dosagem química | desvio de processo e qualidade | instrumentação, intertravamentos e supervisão |
| Grandes cargas motrizes | distúrbios elétricos e indisponibilidade | proteção, acionamentos e estudos elétricos |
| Ativos distribuídos | baixa visibilidade operacional | telemetria, redes e integração com CCO |
| Retrofit em operação | perda temporária de capacidade | migração por etapas e planos de contingência |
Em uma ETA, confiabilidade de processo depende da confiabilidade da infraestrutura.
A Engenharia Consultiva pode estruturar diagnóstico, criticidades, interfaces e critérios de modernização antes de qualquer intervenção.
Processo, instrumentação e automação precisam ser projetados em conjunto
Instrumentos de nível, vazão, turbidez, pH, cloro residual e outras variáveis podem participar diretamente da tomada de decisão operacional. A confiabilidade do sistema depende de seleção correta do sensor, ponto de instalação, calibração, limpeza, manutenção e tratamento de falhas.
O Projeto de Automação Industrial deve organizar PLCs, I/O, sequências, permissivos, alarmes e intertravamentos de acordo com a lógica real do processo. Alarmes precisam ter prioridade e contexto operacional; caso contrário, o supervisório passa a registrar eventos sem apoiar efetivamente a operação.
Nos sistemas de dosagem química, a engenharia deve compatibilizar capacidade dos equipamentos, ranges de medição, dinâmica do processo e estratégias de controle. A simples instalação de dosadores ou analisadores não assegura estabilidade se a lógica de comando e o feedback de processo não forem coerentes.
Energia, bombeamento e continuidade operacional
Bombas de captação, recalque, lavagem, dosagem e demais cargas motrizes podem concentrar parcela relevante da demanda elétrica da unidade. A arquitetura precisa considerar proteção, seletividade, partida, acionamentos, aterramento, continuidade e comportamento da instalação em condições de falha.
O Diagnóstico da Qualidade de Energia pode apoiar a identificação de harmônicas, afundamentos de tensão, desequilíbrios ou eventos que afetem drives, automação e instrumentação. Em modernizações, o aumento de carga ou a substituição de partidas diretas por inversores também pode alterar o comportamento da rede interna.
A redundância precisa ser avaliada de ponta a ponta. Uma bomba reserva não garante continuidade quando depende do mesmo painel, transformador, barramento, rede de controle ou linha hidráulica da bomba principal.
Telecomunicações, supervisão e operação integrada
ETAs normalmente fazem parte de sistemas maiores de saneamento que incluem captações, elevatórias, reservatórios e centros de controle. O Projeto de Telecomunicações deve considerar disponibilidade, redundância, topologia e manutenção dos enlaces que conectam esses ativos.
Quando a supervisão é centralizada, perda de comunicação precisa produzir comportamento conhecido. Funções locais essenciais não podem depender exclusivamente do CCO para manter condições seguras. Históricos, alarmes e eventos também precisam preservar timestamp, origem e qualidade do dado para apoiar diagnóstico e rastreabilidade operacional.
Modernização, interfaces e ciclo de vida
Retrofits em ETAs exigem mais do que troca de equipamentos. O Levantamento Cadastral de Engenharia ajuda a reconciliar desenhos, painéis, instrumentos, redes, cabos e condições de campo antes do projeto.
Depois da baseline, a engenharia deve definir fases de implantação, interfaces temporárias, condições de rollback, FAT, SAT e critérios de liberação. O Apoio Técnico à Fiscalização pode acompanhar instalação, desvios e pendências, enquanto o Comissionamento de Equipamentos verifica o comportamento final sob regime normal, falha e recuperação.
Ao final, o As-Built de Engenharia precisa refletir a condição efetivamente instalada, incluindo diagramas, listas, parâmetros, backups e interfaces.
Comissionar uma ETA é verificar o comportamento do processo, não apenas confirmar que cada equipamento liga.
Sequências, intertravamentos, alarmes, contingências, falhas de energia e perda de comunicação precisam ser avaliados como cenários integrados.
Engenharia de processo e controle da qualidade
O desempenho de uma ETA precisa ser analisado ao longo de toda a cadeia de tratamento. Cada etapa possui capacidade, tempo de detenção, faixa de operação e sensibilidade a variações da água bruta. Alterações locais podem deslocar o gargalo para outra etapa ou reduzir a margem operacional do conjunto.
Variabilidade da água bruta e envelope de operação
Turbidez, cor, matéria orgânica, temperatura e demais características podem variar ao longo do ano e durante eventos hidrológicos. A engenharia deve definir o envelope de operação utilizado para dimensionamento e verificar se equipamentos, dosagem, instrumentação e automação conseguem responder às condições mais críticas previstas.
Quando os dados históricos são limitados, o projeto deve registrar premissas e margens. Isso evita transformar valores médios em condições de projeto sem justificativa e permite atualizar o modelo quando novas campanhas de medição estiverem disponíveis.
Coagulação, floculação e separação de sólidos
Mistura rápida, dosagem e floculação precisam ser compatibilizadas com vazão, química aplicada e tempo de processo. Alterações de bombas, agitadores ou geometrias hidráulicas podem modificar gradientes e tempos de contato, mesmo quando a capacidade nominal permanece inalterada.
Decantadores ou flotadores devem ser avaliados quanto a distribuição de fluxo, remoção de lodo, instrumentação e capacidade sob diferentes regimes. Problemas de hidráulica interna podem reduzir desempenho sem aparecer como falha de equipamento.
Filtração, lavagem e disponibilidade
Filtros operam como conjunto: perda de carga, duração de carreira, qualidade filtrada, disponibilidade de água de lavagem, sopradores e sequência de retorno afetam a capacidade total. A retirada de uma unidade para lavagem ou manutenção precisa ser considerada na vazão remanescente.
Automação deve evitar sequências conflitantes e preservar recursos compartilhados. Quando várias unidades solicitam lavagem simultaneamente, critérios de prioridade e bloqueio precisam impedir perda de reservação ou redução excessiva da produção.
Desinfecção, correção química e rastreabilidade
Dosagem final precisa relacionar vazão, concentração, tempo de contato e resposta dos analisadores. A estratégia deve prever falha de sensor, troca de produto, calibração e intervenção manual, registrando alterações que possam explicar desvios de qualidade.
Para água destinada ao consumo humano, requisitos regulatórios de controle e potabilidade devem ser traduzidos em pontos de amostragem, frequência, registros e condições operacionais verificáveis. A engenharia não substitui o controle sanitário, mas deve fornecer infraestrutura para que ele seja executado de forma confiável.
Arquitetura de instrumentação e qualidade do dado
Automação confiável depende de dados confiáveis. Um PLC pode executar corretamente a lógica e ainda produzir decisões inadequadas quando recebe medições incorretas, sem manutenção ou fora da faixa útil. A instrumentação precisa ser tratada desde seleção e instalação até calibração e diagnóstico.
Seleção, faixa e ponto de instalação
Instrumentos devem ser selecionados para a faixa real de processo, compatibilidade química, pressão, temperatura e condições de manutenção. Equipamentos instalados em pontos com bolhas, sólidos, fluxo inadequado ou difícil acesso podem apresentar leitura instável e exigir intervenções frequentes.
A especificação deve incluir precisão, repetibilidade, tempo de resposta, materiais, grau de proteção, alimentação, protocolo, diagnóstico e requisitos de instalação. Esses critérios evitam que a compra seja reduzida a uma variável genérica como “medidor de vazão” ou “analisador de turbidez”.
Calibração, limpeza e validação
Analisadores de qualidade precisam de rotinas de limpeza, reagentes, padrões, calibração e comparação com métodos de referência. A disponibilidade do instrumento deve considerar tempo fora de serviço e necessidade de substituição ou medição alternativa durante manutenção.
O sistema de supervisão deve sinalizar qualidade do dado. Valor congelado, comunicação perdida, calibração vencida ou instrumento em manutenção não pode ser apresentado como medição válida sem indicação ao operador.
Redundância e validação cruzada
Redundância de sensores só agrega valor quando a lógica define como divergências serão tratadas. Dois instrumentos iguais instalados no mesmo ponto podem sofrer a mesma condição de processo. Em variáveis críticas, estratégias de votação, comparação com balanços ou medições independentes podem aumentar a capacidade de detectar erro.
O projeto deve definir quais variáveis precisam de redundância, quais podem ser estimadas temporariamente e quais exigem parada ou mudança de modo quando perdem confiabilidade.
Alarmes, tendências e causa raiz
Alarmes devem possuir prioridade, limite, atraso, deadband e condição de habilitação coerentes. Eventos derivados de uma causa principal podem ser suprimidos ou agrupados para reduzir avalanche de alarmes e ajudar o operador a identificar o primeiro desvio relevante.
Históricos de processo, eventos e intervenções precisam utilizar referência de tempo coerente. Tendências de qualidade, dosagem, vazão, energia e estado de equipamentos são essenciais para investigar desvios e diferenciar falha de processo de falha de instrumento.
Confiabilidade, mantenabilidade e criticidade dos ativos
A continuidade do tratamento depende de funções, não apenas de equipamentos individuais. Bombear água, dosar produto, lavar filtros, fornecer ar, alimentar painéis e manter comunicação são funções que atravessam várias disciplinas. A análise de confiabilidade deve mapear essas cadeias e seus pontos únicos de falha.
Redundância funcional e capacidade remanescente
Configurações N+1 ou equipamentos reserva precisam ser avaliadas contra a demanda real. A perda de uma bomba, dosador ou transformador deve deixar capacidade suficiente para o regime de contingência definido. Redundância nominal sem capacidade remanescente não atende ao objetivo operacional.
Também devem ser verificados elementos comuns: sucções, barramentos, válvulas, cabeamentos, fontes, PLCs e redes. Um único elemento compartilhado pode anular a duplicação dos equipamentos principais.
Mantenabilidade e isolamento seguro
Ativos sujeitos a manutenção precisam ser acessíveis e isoláveis sem criar risco para processo ou pessoas. Espaço para retirada, pontos de içamento, drenos, bloqueios, bypasses e condições de energização devem ser considerados no projeto.
A arquitetura elétrica e hidráulica deve permitir intervenções planejadas com perda mínima de capacidade. Quando toda manutenção exige parada ampla, o sistema pode possuir redundância de equipamentos, mas baixa mantenabilidade.
Sobressalentes e obsolescência
Bombas, drives, PLCs, IHMs, instrumentos e componentes de comunicação possuem lead times e ciclos de suporte distintos. A política de sobressalentes deve combinar criticidade, taxa de falha, possibilidade de reparo, compatibilidade e tempo de reposição.
Obsolescência precisa ser acompanhada antes do fim de suporte. Dependência de software antigo, licenças indisponíveis ou peças exclusivas pode transformar uma falha comum em parada prolongada. Roadmaps de substituição permitem migrar por etapas e testar compatibilidade.
Manutenção preventiva e baseada em condição
Planos de manutenção devem refletir modo de falha e consequência. Inspeções elétricas, vibração, temperatura, tendências de corrente, qualidade do óleo, ciclos de operação e comportamento de instrumentos podem apoiar intervenções antes da falha funcional.
Indicadores não devem substituir inspeção técnica. O objetivo é combinar histórico, condição e criticidade para priorizar recursos e reduzir intervenções desnecessárias em ativos de baixo impacto.
Comissionamento, prontidão operacional e gestão do ciclo de vida
A entrada em operação deve demonstrar que projeto, instalação, lógica, documentação e equipe estão preparados para manter o tratamento dentro dos requisitos estabelecidos. O comissionamento começa na definição dos critérios de aceite e continua até a transferência controlada para operação.
FAT e verificação antes do campo
Painéis, PLCs, telas, alarmes e sequências podem ser verificados em fábrica antes da instalação. FAT deve usar roteiros aprovados, versões controladas e registro de desvios. Quanto mais interfaces forem fechadas nessa etapa, menor a dependência de correções durante a parada de campo.
Equipamentos de processo também podem exigir testes de desempenho, inspeções, certificados e verificação documental antes do envio. A engenharia deve relacionar cada requisito de especificação à evidência necessária para aceite.
SAT e testes integrados
No campo, SAT confirma instalação, cabos, sentidos de rotação, instrumentos, comunicação, intertravamentos e funções reais. Em seguida, testes integrados devem exercitar sequências de processo, perda de energia, indisponibilidade de equipamentos, falha de comunicação e retorno à condição normal.
O teste precisa comprovar comportamento esperado e capacidade de recuperação. Registrar apenas que um componente “funcionou” não demonstra que o sistema atende ao processo em condição normal e degradada.
Treinamento, procedimentos e handover
Operadores e manutenção devem receber treinamento na configuração instalada, incluindo modos manuais, contingências, alarmes e limites. Procedimentos operacionais e de emergência precisam estar disponíveis antes da liberação do sistema.
O handover deve incluir As-Built, listas de I/O, diagramas de rede, parâmetros, backups, licenças, calibrações, certificados, históricos de testes e pendências. Esse conjunto forma a baseline para futuras mudanças.
Operação assistida e estabilização
Um período inicial de operação assistida permite observar o processo em regime real, ajustar thresholds, identificar alarmes repetitivos e validar rotinas de manutenção. Alterações realizadas nesse período devem retornar à documentação e ao controle de configuração.
Pendências devem ser classificadas por impacto. Itens relacionados a segurança, qualidade, capacidade e contingência precisam ser fechados com prioridade; aspectos administrativos podem seguir tratamento separado sem mascarar o estado técnico da unidade.
Indicadores e melhoria contínua
Volume tratado, consumo específico de energia, uso de produtos químicos, disponibilidade de unidades, frequência de lavagem, perdas e estabilidade de parâmetros ajudam a distinguir gargalos de processo, manutenção e capacidade.
Esses dados devem alimentar planejamento de investimento. Antes de ampliar uma etapa, a engenharia pode verificar se o limitante é físico, operacional ou de controle. Em determinados casos, recuperar instrumentação, revisar setpoints ou corrigir sequências libera capacidade sem expansão estrutural.
Capacidade, eficiência e planejamento de expansão
Capacidade de uma ETA não deve ser expressa apenas pela vazão nominal de projeto. Cada etapa possui limite hidráulico, mecânico, elétrico, químico e operacional, e o menor desses limites pode determinar a produção efetivamente sustentável. Uma ampliação precisa identificar a restrição dominante e verificar como a mudança deslocará carregamento para as etapas seguintes.
Bombas, misturadores, filtros e sistemas de dosagem também apresentam curvas de eficiência e faixas preferenciais. Operar permanentemente fora dessas faixas aumenta consumo, desgaste e instabilidade. A automação pode ajudar a distribuir carga entre unidades e ajustar setpoints, mas somente quando a estratégia considera hidráulica e processo.
Energia por metro cúbico tratado é um indicador útil quando analisado com contexto. Variação da qualidade da água bruta, nível dos reservatórios, necessidade de lavagem e regime de captação podem alterar o consumo sem representar perda de eficiência. Comparações precisam considerar condições equivalentes e separar consumo de processo de cargas auxiliares.
Produtos químicos também devem ser acompanhados em relação a vazão e qualidade. Aumento persistente de consumo pode indicar mudança da água, degradação de equipamentos, erro de medição ou estratégia de controle inadequada. Relacionar dosagem, resultados laboratoriais e variáveis de processo ajuda a localizar a causa antes de simplesmente aumentar capacidade instalada.
O planejamento de expansão deve incorporar crescimento de demanda, sazonalidade, reservas operacionais e tempo necessário para implantar novas unidades. Obras que aumentam capacidade civil, mas ignoram subestação, painéis, automação, telecomunicações ou armazenamento químico podem criar gargalos imediatamente após a entrega.
Quando a ETA permanece em operação durante a ampliação, a capacidade temporária também precisa ser calculada. Retirada de filtros, barramentos, bombas ou linhas para tie-ins pode reduzir produção por semanas. Fases de obra devem indicar capacidade disponível, contingências e limites de operação para que o planejamento do abastecimento seja compatível.
A análise econômica deve considerar ciclo de vida. Equipamentos de menor investimento inicial podem apresentar maior consumo, manutenção ou dependência de peças específicas. Em sistemas com operação contínua, custo de indisponibilidade e impacto sobre abastecimento podem ser mais relevantes que diferenças pequenas de CAPEX.
O Plano Diretor de modernização pode organizar intervenções por criticidade, obsolescência, retorno e dependências. Melhorias de instrumentação e automação podem preceder grandes ampliações para produzir uma baseline de dados mais confiável; em outros casos, limitações físicas precisam ser resolvidas primeiro. A sequência deve ser tecnicamente justificável e executável dentro das janelas operacionais.
Após cada intervenção, a capacidade real deve ser revalidada. Testes de desempenho, tendências e operação assistida permitem confirmar se o ganho previsto foi obtido e se novos gargalos surgiram. Essa verificação fecha o ciclo entre projeto, investimento e resultado operacional.
A gestão de ativos deve manter esse histórico associado à documentação. Alterações de capacidade, equipamentos substituídos, parâmetros modificados e resultados de testes precisam permanecer rastreáveis. Assim, futuras ampliações partem de uma condição conhecida, e não de premissas reconstruídas a cada novo projeto.
Serviços e entregáveis de engenharia aplicáveis
Conforme a fase do empreendimento, a atuação pode incluir levantamento cadastral, diagnóstico, automação, telecomunicações, estudos elétricos, segurança eletrônica, confiabilidade, fiscalização, comissionamento e documentação final. O escopo deve ser dimensionado pela criticidade da unidade e pela maturidade das informações existentes.
Entre os entregáveis típicos estão memoriais, diagramas elétricos e de automação, listas de cargas, listas de I/O e instrumentos, diagramas de rede, matrizes de causa e efeito, especificações técnicas, planos de migração, FAT, SAT, roteiros de comissionamento, registros de testes e As-Built.
Considerações de Engenharia
Qualidade da água depende da qualidade da medição. Estratégias de controle baseadas em sensores mal instalados ou sem manutenção podem induzir decisões erradas. Redundância precisa incluir infraestrutura auxiliar. Equipamentos duplicados não eliminam pontos únicos de falha externos. Eficiência energética depende do regime de operação. Bombas e drives eficientes podem operar fora do melhor ponto se hidráulica e controle não forem considerados em conjunto.
Conforme o escopo, podem ser aplicáveis normas e requisitos de instalações elétricas, automação, telecomunicações, segurança, saneamento e qualidade da água, além de critérios do operador e da regulação vigente.
Precisa implantar, ampliar ou modernizar uma ETA?
Envie informações sobre processo, vazões, equipamentos, automação e restrições operacionais. A equipe de Engenharia pode estruturar a baseline, as interfaces e os critérios técnicos da intervenção.